

چینوچروکها پیش از شروع مرتبسازی با بررسی جریان هوای خشککن روکش آغاز میشوند
چینخوردگیها و موجهایی که روی روکش هسته ظاهر میشوند درست پیش از خط درجهبندی اغلب نشانهای از این هستند که فرآیند خشککردن روکش، رطوبت را بهطور یکنواخت در سراسر ورق حذف نمیکند. در عملیات روزمره، سریعترین راه برای جداسازی علت، شروع از داخل خشککن روکش با توزیع هوای گرم است—زیرا تنظیمات دمای پایدار بهتنهایی شرایط خشکشدن یکنواخت را در هر طبقه و هر موقعیت در عرض کاری تضمین نمیکند.

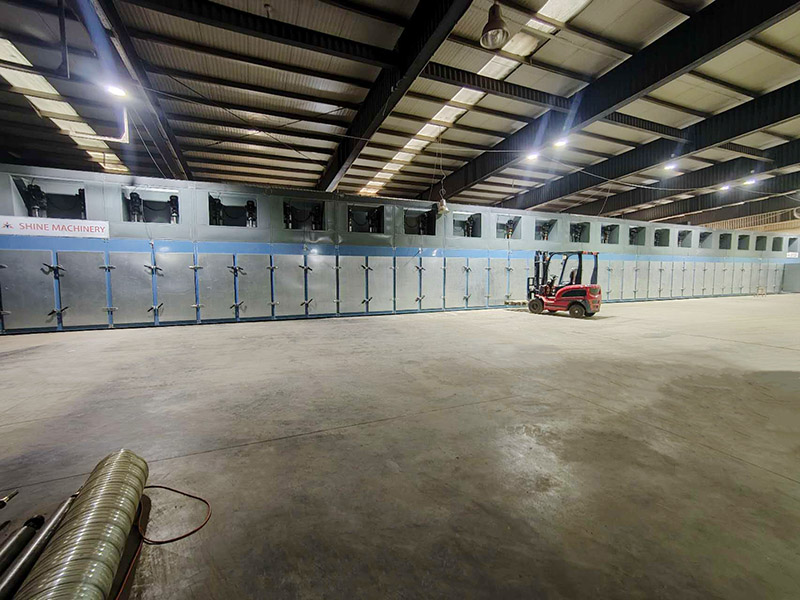
چرا توزیع هوای گرم اولین چیزی است که باید بررسی شود
در یک خشککن روکش غلتکی، نتیجه خشکشدن به این بستگی دارد که هوای گرمشده تا چه حد بهطور یکنواخت به سطح روکش برسد در حالی که ورقها از بخش خشککردن عبور میکنند. وقتی رساندن هوا ناهموار باشد، نواحی مختلف یک ورق میتوانند شدت خشکشدن متفاوتی را تجربه کنند—حتی اگر پنل کنترل دمای صحیح را نشان دهد. این تفاوت میتواند بعداً بهصورت چینخوردگی، موج و ظاهر ناهمگون روکش خشکشدهدر خروجی خشککن یا در حین جابهجایی پیش از مرتبسازی.
مفهوم خشککن هوای گرم Shine Machinery برجسته میکند هوای گرم که از طریق مبدلهای حرارتی بر سطح روکش دمیده میشودو تأکید میکندتوزیع یکنواخت گرمابا استفاده از یک طراحی انتقال حرارت گامبهگام. در عمل، این بدان معناست که خریداران و اپراتورها باید دو بررسی را از هم جدا کنند:
پایداری دما(آنچه سیستم روی آن تنظیم شده است)
سازگاری Airflow(آنچه هر ناحیه از روکش در واقع دریافت میکند)
وقتی چینها پیش از مرتبسازی ظاهر میشوند، معمولاً یکنواختی جریان هوا نقطه شروع تشخیصی سریعتری است، زیرا مستقیماً بر یکنواختی خشک شدن در سراسر عرض کاری و در میان طبقات تأثیر میگذارد.
کاری که یک خشککن روکش چوبی در طول فرآیند خشک کردن روکش انجام میدهد

یک دستگاه معمولی خشککن روکش چوبی حول یک مسیر پیوسته سازماندهی میشود: روکش از طریق ورودی وارد میشود، از ناحیه خشککردن/گرمایش عبور میکند، سپس از ناحیه خنکسازی میگذرد و در خروجی خارج میشود. شرکت Shine Machinery این ساختار را مستقیماً برای تجهیزات خشککن غلتکی روکش خود توصیف میکند: ورودی، ناحیه خشککردن، ناحیه خنکسازی، خروجی.
در تولید، هدف اپراتور تنها «خشککردن» روکش نیست، بلکه تولید روکش خشک است که:
رطوبت یکنواخت داشته باشد
از نظر ظاهری بهاندازه کافی برای مراحل پاییندستی یکدست باشد
بهاندازه کافی انعطافپذیر باشد تا آسیب در هنگام چیدن کاهش یابد (نکته کلیدی که برای دستگاه خشککن و پرس گرم روکش برجسته شده است)
از آنجا که شرایط خشککردن با ضخامت روکش و سرعت حملونقل تعامل دارد، یک فرآیند پایدار خشککردن روکش معمولاً بر پایه جریان هوای تکرارپذیر بههمراه دمای کنترلشده و سرعت نوار نقاله بنا میشود.
چکلیست عیبیابی برای چینخوردگیها و موجها پیش از مرتبسازی
چکلیست زیر بر آنچه در اطراف سیستم هوای گرم و سیستم انتقال قابل مشاهده و قابل تنظیم است متمرکز میماند—بدون نیاز به بازطراحی فرآیند.
۱) از سیستم هوای گرم شروع کنید
اگر روکش مغزی با تغییر شکل سطحی از خشککن مغزی خارج میشود، با اجزایی شروع کنید که مستقیماً توزیع هوای گرم را تعیین میکنند:
دمندههای هوای گرم: تأیید کنید که مطابق انتظار کار میکنند و جریان هوا در سراسر بخش خشککن یکنواخت به نظر میرسد.
فنهای ورودی هوا: تأیید کنید که عملکرد ورودی پایدار است و سیستم را تغذیه میکند.
مسیرهای جریان هوا: مجاری و نواحی توزیع قابل دسترس را از نظر نشانههای آشکار عدم تعادل بهصورت بصری بازرسی کنید.
این با نحوهای مطابقت دارد که Shine Machinery اجزای کلیدی جابهجاکننده هوا را در پیکربندیهای خود مشخص میکند (برای مثال، GTH30-52 شامل ۴۸ دمنده هوای گرم و دو فن ورودی هوا است).
۲) دمای عملیاتی و سرعت انتقال را بررسی کنید
پس از بررسیهای جریان هوا، تأیید کنید که آیا شرایط انتخابشده با مادهای که پردازش میشود مطابقت دارند.
برای پیکربندی خشککن پرس گرم روکش GTH30-52 شرکت Shine Machinery، محدودههای عملیاتی منتشرشده شامل موارد زیر است:
دمای خشکسازی: ۱۴۰–۲۰۰ درجه سانتیگراد (قابل تنظیم)
دقت کنترل دما: ±۵ درجه سانتیگراد
سرعت انتقال روکش: ۵–۲۲ متر بر دقیقه
یک قاعده کاربردی در هنگام عیبیابی این است که هر بار فقط یک متغیر را تغییر دهید (دما یا سرعت)، سپس تغییر در صافی و یکنواختی روکش را بررسی کنید. این کار به جلوگیری از دنبال کردن همزمان چندین علت کمک میکند.
۳) ورقها را بر اساس موقعیت مقایسه کنید، نه فقط میانگینها
چینخوردگیهایی که در همان ناحیه از عرض کار یا روی یک عرشه مشخص تکرار میشوند، به تفاوتهای محلی در شرایط خشکشدن اشاره دارند. بهجای بررسی تنها نتایج «میانگین»، مقایسه کنید:
روکش از موقعیتهای مختلف در سراسر عرض
روکش از عرشههای مختلف
ورقهای نازک در برابر ضخیمتر در همان دوره تولید
این روشی ساده و در سطح کارگاه برای مرتبطکردن عیوب قابلمشاهده با الگوهای توزیع هوای گرم است.
پارامترهای تجهیزاتی که خریداران اغلب برای یک خشککن هسته مقایسه میکنند
هنگام انتخاب خشککن روکش برای عملیات تخته لایه، تیمهای خرید معمولاً عرض کار، تعداد طبقات، طول گرمایش، طول خنکسازی و محدوده ضخامت روکش پشتیبانیشده را مقایسه میکنند. شرکت ماشینسازی شاین این نقاط تصمیمگیری را بهوضوح در چندین مدل منتشر میکند.
مثال: دستگاه خشککن پرس گرم روکش GTH30-52
پیکربندی GTH30-52 برای تولید تخته لایه و خشک کردن روکش برشخورده یا پوستکنده مناسب توصیف شده است، با مشخصات منتشرشدهای شامل:
| پارامتر | GTH30-52 |
|---|---|
| عرض کار | ۳٫۰ متر |
| سطح | 4 |
| طول ناحیه گرمایش | ۴۸ متر |
| طول ناحیه خنکسازی | ۴ متر |
| ضخامت و اندازه روکش | ۰٫۸–۸ میلیمتر |
| دمای خشککردن | قابل تنظیم از ۱۴۰ تا ۲۰۰ درجه سانتیگراد |
| دقت کنترل دما | ±۵ درجه سانتیگراد |
| سرعت انتقال روکش | ۵–۲۲ متر بر دقیقه |
| هدف رطوبت آب روکش | روکش تازه تا حدود ۸–۱۰٪ |
| ظرفیت خشککردن | ۷–۸ متر مکعب در ساعت |
| مصرف واقعی برق | حدود ۲۰۰ کیلوواتساعت در هر ساعت |
مقایسه سه پیکربندی منتشرشده
برای همراستایی ظرفیت با اهداف تولید، شرکت Shine Machinery چندین پیکربندی با همان عرض کاری ۳٫۰ متر و همان محدوده ضخامت ۰٫۸ تا ۸ میلیمتر نیز ارائه میکند:
GTH30-32 (۲ طبقه):طول ناحیه گرمایش ۲۸ متر، طول ناحیه خنکسازی ۴ متر، رطوبت اولیه روکش تا حدود ۱۰٪، ظرفیت خشککردن ۴۰ تا ۴۵ متر مکعب در ۲۴ ساعت.
GTH30-36 (۴ طبقه):طول ناحیه گرمایش ۳۲ متر، طول ناحیه خنکسازی ۴ متر، رطوبت اولیه روکش تا حدود ۸ تا ۱۰٪، ظرفیت خشککردن ۱۱۰ متر مکعب در روز.
GTH30-52 (۴ طبقه):طول ناحیه گرمایش ۴۸ متر، طول ناحیه خنکسازی ۴ متر، رطوبت اولیه روکش تا حدود ۸ تا ۱۰٪، ظرفیت خشککردن ۷ تا ۸ متر مکعب در ساعت.
این ارقام به خریداران روشی ساده میدهند تا پیکربندی دستگاه روکش چوبی را با توان عملیاتی و فضای مورد انتظار هماهنگ کنند.
ملاحظات انتخاب و پشتیبانی در هنگام خرید
فراتر از مشخصات فنی، خریداران اغلب ارزیابی میکنند که یک خشککن روکش با چه سرعتی میتواند نصب و یکپارچه شود. شرکت Shine Machinery اشاره میکند که دستگاه خشککن روکش آن دارای طراحی ماژولار برای نصب کارآمد، با دوره نصب معمول حدود ۴۰ روز(شرایط سایت و مقیاس میتواند جدول زمانی را تغییر دهد).
برای انتخاب مدل، یک نقطه شروع رایج صفحه محدوده محصولات سازنده است، سپس با تعداد طبقات، طول گرمایش و خروجی هدف محدود میشود. برای خوانندگانی که گزینهها را مقایسه میکنند، Shine Machinery چندین دسته و پیکربندی خشککن را در اینجا فهرست میکند:
محدوده محصولات
اگر چینخوردگیها و موجها پیش از مرتبسازی یک مسئله عملیاتی مداوم هستند، انتخاب مدل باید با یک برنامه راهاندازی همراه شود که شامل رویههای بازرسی جریان هوا و تنظیمات عملیاتی تکرارپذیر برای فرآیند خشککردن روکش باشد.
جایگاه مدلهای Shine Machinery در فهرست کوتاه خریدار معمولی
برای تیمهای تدارکات که به دنبال یک تولیدکننده خشککن روکش چینی یا تأمینکننده خشککن روکش چینی هستند، Shine Machinery تجهیزات خود را حول موارد زیر قرار میدهد:
ساختار خشککردن پیوسته مبتنی بر غلتک (ورودی، ناحیه خشککردن، ناحیه خنکسازی، خروجی)
خشککردن با هوای گرم که از طریق مبدلهای حرارتی تأمین میشود
کنترل خودکار دما و تنظیم سرعت (که در مشخصات چندین مدل فهرست شده است)
گزینههای عرض و طول کاری قابلسفارشیسازی برای نیازهای ظرفیت (همانگونه که در مطالب مرور کلی محصول توضیح داده شده است)
صفحات مرتبط محصول برای بررسی مستقیم مشخصات عبارتاند از:
Hot Air Veneer Dryer
خشککن پرس گرم روکش
دستگاه خشککن زیستتوده
خشککن روکش غلتکی
برای پرسشهای مستقیم، صفحه تماس عبارت است از:
تماس
پرسشهای متداول
چرا چینوچروک و موجها درست پیش از مرتبسازی ظاهر میشوند؟
چینوچروک و موجهایی که در خروجی یا درست پیش از مرتبسازی دیده میشوند معمولاً نشانه خشکشدن ناهموار تلقی میشوند. از نظر عملیاتی، نخستین اولویت بازرسی توزیع هوای گرم درون خشککن روکش است، سپس دما و سرعت حمل.
چه بازه دمای عملیاتی برای پیکربندیهای خشککن Shine Machinery منتشر شده است؟
برای مشخصات GTH30-52 و GTH30-36، بازه دمای خشککردن قابلتنظیم منتشرشده عبارت است از ۱۴۰–۲۰۰ درجه سانتیگراد, با ±۵ درجه سانتیگراددقت کنترل دما.
در پیکربندیهای فهرستشده، چه محدودهای از ضخامت روکش پشتیبانی میشود؟
مشخصات GTH30-32، GTH30-36 و GTH30-52 محدوده ضخامت روکش پشتیبانیشده را ۰٫۸–۸ میلیمتر.
چه هدف رطوبت نهایی برای روکش خشک ذکر شده است؟
مشخصات GTH30-36 و GTH30-52 بیان میکنند که روکش تازه را میتوان تا حدود ۸–۱۰٪ رطوبت خشک کرد؛ مشخصات GTH30-32 بیان میکند که روکش تازه تا حدود ۱۰٪.
نصب معمولاً چقدر طول میکشد؟
شرکت Shine Machinery اشاره میکند که دستگاه خشککن روکش آن دارای طراحی ماژولار برای نصب کارآمد است، با دوره نصب معمول حدود ۴۰ روز، بسته به شرایط محل، مقیاس تجهیزات و الزامات مشتری.




