
قبل از انتخاب دستگاه خشککن روکش، مقدار مجاز پنل را تأیید کنید
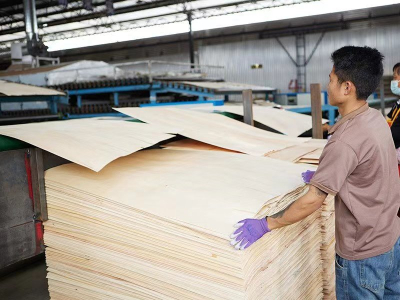
در تولید تختهچندلا، خشک کردن روکش فقط به رسیدن به سطح رطوبت هدف مربوط نیست—بلکه به حفظ اندازه ورق قابل استفاده نیز مربوط است. یک کمک هزینه انقباض ۲–۲.۵ سانتیمتر ممکن است در برخی کارخانهها عملی باشد، اما باید فقط پس از تأیید مشتری پذیرفته شود که ابعاد باقیمانده روکش هنوز با اندازه و تلورانس پنل نهایی مورد نیاز مطابقت دارد. نتیجه عملی ساده است: سیستم خشککن روکش چوبشما میتوانید به کاهش عیوب و تثبیت فرآوری کمک کنید، اما پذیرش اندازه نهایی یک تصمیم برنامهریزی است که باید پیش از تولید تأیید شود.

چرا کنترل انقباض در خشک کردن روکش تختهچندلا اهمیت دارد
تغییر ابعادی یکی از پرهزینهترین زیانهای «خاموش» در خشک کردن روکش تخته سهلاییاگر روکش بیشتر از حد انتظار جمع شود، یا بهطور ناهموار جمع شود، تأثیر آن بعداً بهصورت افت برش، مشکلات اندازهبندی و دوبارهکاری قابلاجتناب ظاهر میشود. به همین دلیل است که خریداران اغلب یک دستگاه خشککن روکش چوب را بر دو معیار موازی ارزیابی میکنند:
اینکه آیا میتواند حذف رطوبت پایدار و تکرارپذیر را پشتیبانی کند.
اینکه آیا عملیات میتواند با اطمینان برای یک مقدار مجاز اندازه نهایی برنامهریزی کند و بازده را قابل پیشبینی نگه دارد.
در عمل، انتخاب تجهیزات معمولاً به دو پیکربندی رایج مورد استفاده برای خشک کردن روکش در خطوط پیوسته خلاصه میشود: خشککنهای غلتکی، که اغلب برای یکنواختی رطوبت و صافی در اولویت قرار میگیرند، و خشککنهای عمودی، که اغلب برای خشککردن اقتصادی لایه میانی روکش و بهرهوری فضا در اولویت قرار میگیرند.
خشککن غلتکی روکش چوبی برای خشککردن یکنواخت و روکش صاف
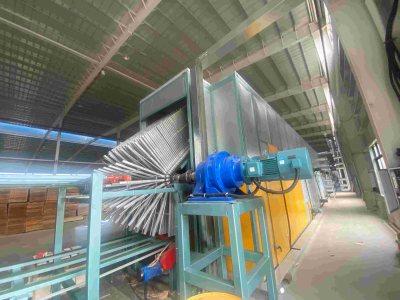
یک دستگاه خشککن روکش چوب از نوع غلتکی اغلب زمانی انتخاب میشود که یک کارخانه به حذف رطوبت سازگار و ورق صافتر برای چسبزنی پاییندستی نیاز دارد. در جایگاهیابی محصول منتشرشده برای خشککردن لایه میانی روکش با غلتک، تأکید بر خروجی، وضعیت روکش پس از خشکشدن است—محتوای رطوبت یکنواخت، وضعیت سطحی مناسب برای چسبزنی، و عیوب مرتبط با خشکشدن به حداقل رسیده.
یک محصول نماینده دستگاه خشککن رولر کور ونیر است که توصیف شده بهعنوان تولید روکشی که در محتوای رطوبت یکنواخت استو صاف و بدون تابخوردگی یا موجدار شدن لبهها، در حالی که حفظ میشودجمعشدگی و سختشدگی سطحی به حداقل برسدو اجتناب ازفروریختگی و لانهزنبوری. برای کارخانههایی که مراحل بعدی به رفتار یکنواخت ورق بستگی دارد، این نوع پیکربندی غلتک معمولاً بهعنوان بخشی از یک پایداری بالاتر ارزیابی میشودسیستم خشککن روکش چوب.
نمای کلی مشخصات معمول خشککن غلتکی برای برنامهریزی
برای خریدارانی که میخواهند یک مبنای مشخص برای مقایسه با نیازهای کارخانه داشته باشند، خشککن غلتکیدستگاه خشککن روکش چوب کمهزینهبا پارامترهای کلیدی منتشر میشود که به شکلدهی بحث خرید کمک میکند.
| پارامتر | مشخصات |
|---|---|
| شماره مدل | GTH30-36 |
| عرض کار | ۳ متر |
| سطح | 2 |
| ضخامت روکش | ۰٫۸–۸ میلیمتر |
| طول ناحیه گرمایش | ۳۲ متر |
| طول ناحیه خنکسازی | ۴ متر |
| ظرفیت خشککردن (متر مکعب/۲۴ ساعت) | ۵۰–۶۰ |
| دمای خشککردن | ۱۴۰–۲۰۰ درجه سانتیگراد قابل تنظیم (دقت ±۵ درجه سانتیگراد) |
| سرعت انتقال روکش | ۵–۲۲ متر بر دقیقه |
| رطوبت آب روکش | روکش تازه تا حدود ۱۰٪ |
| مشعل زیستتوده (نمونه) | ۴ تن، ۱۶٫۵ کیلووات |
| توان کل | ۹۲ کیلووات |
| مصرف واقعی برق | حدود ۶۵ کیلوواتساعت در ساعت |
| فضای پوششدادهشده کل دستگاه | ۴۲ متر × ۹ متر × ۳ متر |
برای تیمهای خرید، جدولهایی مانند این زمانی بیشترین سود را دارند که به واقعیتهای تولید خودتان گره بخورند—محدوده ضخامت روکش، ظرفیت تولید هدف، محدودیتهای فضا، و پنجره فرآیند قابلقبول شما برای رطوبت و صافی.
خشککن عمودی روکش چوب برای خشککردن اقتصادی روکش مغزی در فضای کمتر
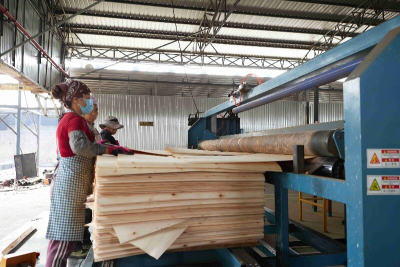
جایی که یک کارخانه عمدتاً روکش مغزی را فرآوری میکند و با محدودیت فضای اشغالی مواجه است، معمولاً پیکربندی عمودی بهعنوان یک خشککن روکش کمهزینهگزینهای است زیرا حول کارایی بارگیری و نصب فشرده قرار گرفته است.
آن خشککن روکش عمودیبه عنوان یک خشککن پیوسته توصیف میشود که از آن استفاده میکندبارگذاری سهبعدی، اشغال فقط دو سوم از منطقهاز یک خشککن غلتکی. همچنین توصیف شده است که دارای بازدهی حرارتی بالاو یک ساختار با بارگذاری سریع که سرعت بارگذاری روکش را افزایش میدهد و میتواند در نیروی کار صرفهجویی کند. گردش داخلی بهگونهای توصیف شده است که دارای حجم زیاد هوای گرم, با جریان هوا یکنواخت و دمای یکنواخت، با استفاده از یک چرخه خشککردن جریان مخالفبرای پشتیبانی از خشکشدن سریع و کیفیت یکنواخت.
برای کاربردهای لایهٔ مغزی، جایی که الزامات صافی معمولاً کمتر از لایهٔ رویی است، پیکربندی عمودی نیز بهعنوان مناسب برای لایههای چوبی با الزامات کممسطحی توصیف شده و برای رویکرد کمهزینهتر خشککردن لایهٔ مغزی طراحی شده است.
ساختار و تناسب عملیاتی خشککن عمودی
در توصیف محصول تجهیزات خشککردن لایهٔ چوبی عمودی، سیستم بهصورت متشکل از چهار بخش توصیف شده است:
منطقه تغذیه
منطقه گرمایش
منطقه خنکسازی
منطقه تخلیه
همچنین بهعنوان مناسب برای فرآیند برش ابتدا و سپس خشککردن و بهویژه برای روکشهای ضخیم توصیف شده است. از نظر عملیاتی، بهگونهای توصیف شده است که دارای الزامات حرفهای پایین برای کارگران، و نیازمند ۲ کارگر در هر شیفت.
پیش از مقایسه چیدمانهای عمودی و غلتکی، توجه به یک نکته کاربردی مفید است: یک خشککن میتواند پایداری رطوبت را بهبود بخشد و تغییرشکل آشکار را کاهش دهد، اما بهطور خودکار مسئله اندازه نهایی محصول را حل نمیکند. کارخانهها هنوز باید بررسی کنند که آیا ابعاد باقیمانده پس از خشککردن، برشزدن و جابهجاییهای پاییندستی، الزام دقیق پنل مشتری را برآورده میکند یا نه. این موضوع زمانی اهمیت بیشتری مییابد که یک کارخانه با پنجره مجاز باریکی مانند ۲ تا ۲٫۵ سانتیمتر برنامهریزی میکند، زیرا حتی تغییری بهظاهر کوچک در ترکیب ضخامت، رطوبت چوب سبز، میزان قرارگیری در معرض جریان هوا یا گونه روکش میتواند اندازه نهایی ورق قابل استفاده را بهگونهای تحت تأثیر قرار دهد که بر بازده و پذیرش محموله اثر بگذارد.

مدیریت مجاز جمعشدگی ۲ تا ۲٫۵ سانتیمتر بدون بهخطر انداختن اندازه پنل نهایی
مجاز جمعشدگی ۲ تا ۲٫۵ سانتیمتر باید بهعنوان یک توافق تولید مشروطدر نظر گرفته شود، نه یک عدد ایمن خودکار. حتی با انتخاب مناسب سیستم خشککن روکش چوب، پذیرش بستگی به این دارد که آیا ابعاد روکش پس از خشکشدن هنوز الزام اندازه پنل نهایی مشتری را برآورده میکند.
پیش از تأیید یک حاشیه مجاز ۲ تا ۲٫۵ سانتیمتری، تیمهای خرید و تولید معمولاً پنج مورد را بهصورت کتبی در برنامه تولید تأیید میکنند:
ابعاد اولیه روکشپیش ازخشک کردن روکش.
الزام اندازه پنل نهاییو تلورانس مشتری.
جهت جمعشدگیمانند طول، عرض یا یک جهت مشخصشده.
حاشیه مجاز برش و فرآوریکه پس از خشکشدن لازم است.
قاعده پذیرشبرای آنچه در صورت فراتر رفتن انقباض از پنجره برنامهریزیشده رخ میدهد.
این مرحله راستیآزمایی صرفنظر از اینکه کارخانه خشککن غلتکی یا خشککن روکش عمودی را انتخاب کند اهمیت دارد. خشککن میتواند بر اساس یکنواختی رطوبت، صافی، هزینه و فضا انتخاب شود، اما تصمیم درباره اندازه نهایی هنوز باید در برابر نیازهای واقعی پانل تأیید شود.
گرمایش زیستتوده بهعنوان بخشی از یک سیستم خشککردن روکش با تمرکز بر هزینه
هزینه عملیاتی اغلب در کنار یکنواختی رطوبت در خشک کردن روکش تخته سهلاییدر مشخصات منتشرشده برای خشککن غلتکی GTH30-36، منبع حرارتی بهصورت یک مشعل زیستتوده, با گزینههای دیگر موجود، فهرست شده است. این موضوع معمولاً توسط خریدارانی ارزیابی میشود که به دنبال برنامه سوختی متناسب با محیط فرآوری چوب هستند.
برای مقایسههای تأمین، تفکیک موارد زیر کمککننده است:
پیکربندی انرژی, مانند انتخاب مشعل زیستتوده.
محدوده کنترل, شامل دمای خشکسازی قابل تنظیم و سرعت انتقال قابل تنظیم.
این عوامل هم بر مدیریت هزینه و هم بر تکرارپذیری خشکسازی در تولید روزمره اثر میگذارند.
راهنمای انتخاب خشککن عمودی در برابر خشککن غلتکی برای خریداران
بیشتر تصمیمهای تأمین زمانی سریعتر گرفته میشوند که عوامل انتخاب کاربردی و مبتنی بر تولید نگه داشته شوند.
| عامل انتخاب | رویکرد خشککردن عمودی | رویکرد خشککردن غلتکی |
|---|---|---|
| اولویت معمول | هزینه خرید پایین، جای پای فشرده، کارایی بارگیری | یکنواختی رطوبت و صافی برای پردازش پایدار |
| روش بارگیری | بارگیری سهبعدی | انتقال غلتکی |
| فضا | حدود دو سوم مساحت خشککن غلتکی | ردپای بزرگتر |
| روکش با بهترین تناسب | روکش هسته، روکشهای ضخیم، نیاز کمتر به صافی | روکش هسته یا روکش عمومی که صافی و وضعیت سطح اهمیت دارد |
| تناسب فرآیند | ابتدا برش، سپس خشککردن | خشککردن پیوسته با سرعت و دمای قابل تنظیم |
اگر هدف کاهش مشکلات قابلاجتناب در اندازهزنی است، قابلاعتمادترین گردش کار همان است: ابتدا الزامات پنل نهایی را تعیین کنید، سپس مقدار مجاز جمعشدگی مانند ۲ تا ۲٫۵ سانتیمتر را با مشتری تأیید کنید و بعد پیکربندی دستگاه خشککن روکش چوب را با نوع روکش، هدف ظرفیت تولید و فضای خود تطبیق دهید.
کجا صفحات رسمی محصول را بررسی کنیم
برای خریدارانی که پیکربندیها را مقایسه میکنند، صفحات رسمی محصول گام بعدی عملی است:
وبسایت Shine Machinery: دستگاه خشککن روکش چوب
پرسشهای متداول
آیا جمعشدگی ۲ تا ۲٫۵ سانتیمتری در خشککردن روکش تخته لایه بهطور خودکار قابل قبول است؟
خیر. رواداری جمعشدگی ۲ تا ۲٫۵ سانتیمتری تنها زمانی قابل قبول است که مشتری تأیید کند ابعاد باقیمانده روکش هنوز با اندازه و رواداری پنل نهایی موردنیاز مطابقت دارد.
دلیل اصلی خرید برای انتخاب خشککن رولورق عمودی چیست؟
خشککن رولورق عمودی معمولاً از نظر بارگیری سهبعدی، اشغال فضای کم و رویکرد اقتصادی برای خشک کردن ورقهٔ مغزی ارزیابی میشود.
روش خشک کردن عمودی برای چه نوع ورقهای توصیف شده است؟
توصیف شده است که عمدتاً برای خشک کردن صفحهٔ مغزی، شامل سطح جزئی و صفحهٔ زیرین، استفاده میشود و برای ورقههای ضخیم و ورقههایی با نیاز کم به صافی مناسب است.
مشخصات کلیدی منتشرشدهٔ خشککن غلتکی کمهزینهٔ GTH30-36 چیست؟
بهعنوان یک خشککن غلتکی دوطبقه با عرض کاری ۳ متر، محدودهٔ ضخامت ورقهٔ ۰٫۸ تا ۸ میلیمتر، سطح گرمایش ۳۲ متر، ظرفیت خشک کردن ۵۰ تا ۶۰ مترمکعب در ۲۴ ساعت و دمای خشک کردن قابل تنظیم ۱۴۰ تا ۲۰۰ درجهٔ سانتیگراد با دقت ±۵ درجهٔ سانتیگراد فهرست شده است.
منبع حرارت برای دستگاه خشککن ورقهٔ غلتکی GTH30-36 چگونه فهرست شده است؟
منبع حرارت بهصورت مشعل زیستتوده فهرست شده است، و گزینههای دیگر نیز موجود است.