
چرا هزینههای خشککردن روکش ضخیم باید بهصورت سرتاسری تأیید شوند
روکش هسته ضخیم اساساً معنای واقعی «هزینه کم» را در خشککردن روکش تخته چندلا تغییر میدهد. اگرچه قیمت خرید مهم است، اما بهندرت تصویر کامل نتایج عملیاتی روزانه شما را نشان میدهد. هنگام استفاده از جریان تولید برش-ابتدا-سپس-خشک، تصمیم واقعی بر این محور است که آیاکلسیستم خشککن روکش — از تغذیه تا گرمایش، خنکسازی و تخلیه — با ضخامت روکش، اهداف تولید، برنامه نیروی کار و محدودیتهای فضایی خاص شما همراستا است یا خیر. این مقاله آنچه خریداران معمولاً هنگام تعیین مشخصات یک دستگاه خشککن روکش برای کاربردهای روکش ضخیم ارزیابی میکنند را بررسی میکند و بر اطلاعات مستند محصول برای پیکربندیهای عمودی، غلتکی و توری تکیه دارد.

بازاندیشی در معیارها: روکش ضخیم رویکردی متفاوت میطلبد
برای خشک کردن روکش تختهسهلایی، روکش ضخیم اغلب در مقایسه با مواد رویه نازک نیازمند ارزیابی متفاوتی است. یک خشککن که برای روکش بسیار نازک بهینه شده است، بهطور خودکار برای کار با صفحه مغزی یا صفحه زیرین مناسب نخواهد بود. به همین دلیل است که بسیاری از خریداران فرآیند تعیین مشخصات را با تمرکز بر خود روکش—ضخامت آن، انتظارات صافی، و مسیر تولید مورد نظر—آغاز میکنند، حتی پیش از آنکه به ظرفیتهای ذکرشده در بروشور نگاه کنند.
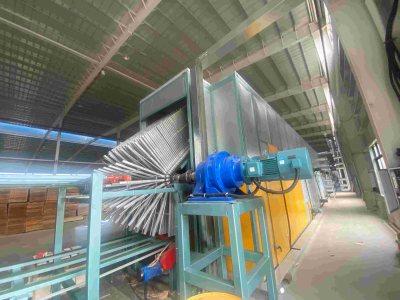
در نظر بگیرید دستگاه خشککن عمودی روکش، برای مثال. این دستگاه بهعنوان یک خشککن روکش هسته از نوع تونلی عمودی طراحی شده است، عمدتاً برای صفحه هسته، سطح جزئی و صفحه زیرین . در این زمینه بسیار عالی عمل میکندابتدا برش دهید سپس خشک کنیدفرآیند تولید، بهویژه برای روکشهای ضخیم، و میتواند روکشهای دندانی با نیازهای کم به تخت بودن.1
برای تیمهای تأمین، درس عملی فوری روشن است: یک خشککن روکش واقعاً کمهزینه فقط یک «دستگاه ارزانتر» نیست. در عوض، آن یک دستگاه خشککن روکش است که گردش کاروطرح عملیاتیبهطور ذاتی برای خشککردن روکش ضخیم مناسب است و از بروز هزینههای پنهان در نیروی کار، انرژی یا جابهجایی مواد در آینده جلوگیری میکند.
ارزیابی سیستم کامل خشککن روکش: از شروع تا پایان
ساختار یکنواخت در توصیف خشککنهای مختلف، چیدمان چهاربخشی سیستم را برجسته میکند. برای مثال، دستگاه خشککن عمودی روکش از یک ناحیه تغذیه، ناحیه گرمایش، ناحیه خنککننده و ناحیه تخلیه.1این طراحی یکسان چهاربخشی همچنین مشخصه سیستمهای توری سطحی و غلتکی است که در تولید تخته چندلا استفاده میشوند.5
این ساختار مشترک چارچوبی استوار برای خریداران فراهم میکند تا فهرست بازرسی منظمی برای هر دستگاه خشککن روکش تهیه کنند:
آیا مکانیزم تغذیه بهراحتی با روشهای برش و چیدن روکش شما سازگار است؟
آیا بخش گرمایش میتواند با استفاده از منبع گرمایی انتخابی شما به ظرفیت تولید هدف دست یابد؟
آیا فرآیند خنکسازی بهطور مؤثر خطر جذب مجدد رطوبت را هنگام خروج مواد به حداقل میرساند؟
آیا سیستم تخلیه با نیروی کار و لجستیک پاییندستی شما سازگار است؟
ارزیابی سرتاسری برای جلوگیری از سوءتفاهمها درباره ادعاهای «هزینه کم» حیاتی است. یک سیستم خشککن روکش ممکن است در ابتدا مقرونبهصرفه به نظر برسد، اما هزینه واقعی آن تنها پس از در نظر گرفتن چیدمان کارخانه، نیروی انسانی و جریان مواد آشکار میشود.

تراکم تغذیه و بارگیری: اهرم هزینه اولیه
برای خشک کردن روکش ضخیم، عملکرد تغذیه مستقیماً بر بهرهوری ماشین تأثیر میگذارد. خشککن عمودی روکش مغزی بر بارگیری سهبعدی روکش تأکید میکند، و بهویژه، تجهیزات تنها دو سوم مساحت یک خشککن غلتکی را اشغال میکنند.3 بهطور جداگانه، روش تخته چندلای عمودی برای افزایش ظرفیت بارگیری روکش به ۳۰–۸۰٪ در مقایسه با سایر خشککنها افزایش میدهد.2
به همین دلیل است که خریداران اغلب خشککنها را بر اساس «بازدهی به ازای هر متر مربع» و نه فقط ظرفیت اسمی مقایسه میکنند. اگر یک خشککن عمودی روکش چوب بتواند روکش بیشتری را در فضای کمتر بارگیری کند، میتواند هزینه مؤثر به ازای هر متر مکعب را بهطور قابلتوجهی کاهش دهد، حتی پیش از در نظر گرفتن مصرف انرژی.
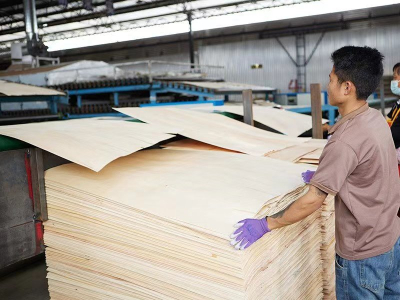
به همان اندازه مهم، همان توضیحات اشاره میکنند که این تجهیزات نیازمند مونتاژ در محل در کارخانه مشتری هستند، که امکان نصب متناسب با الزامات مکان خاص را فراهم میکند.1 برای مهندسان کارخانه، این موضوع مستقیماً بر برنامهریزی مسیرهای تغذیه، مسیرهای لیفتراک و مناطق نگهداری موقت اطراف دستگاه خشککن روکش چوب تأثیر میگذارد.
انتخابهای بخش گرمایش: پیکربندی کلید اصلی است
برای دستگاه خشککن عمودی روکش چوب، منبع گرما یک اجاق هوای گرم ۹۰۰٬۰۰۰ کیلوکالری.1 دستگاه طول است که بر اساس خروجی مورد نیاز تعیین میشود، با گزینههایی برای طراحی سفارشی جهت برآورده کردن نیازهای پروژه خاص.
در خشک کردن روکش ضخیم، این دو نکته بیش از آنچه در نگاه اول به نظر میرسد حیاتی هستند:
تعریف دقیق منبع گرما از مقایسههای نادرست جلوگیری میکند.خریداران گاهی پارامترها را میان دستههای مختلف خشککن اشتباه میگیرند. با پیوند دادن مستقیم انتخاب منبع گرما به ماشین پیکربندیشده، از این فرض که ویژگیهای یک مدل بهطور خودکار به مدل دیگر اعمال میشود، اجتناب میشود.
طول متناسب با خروجی از برنامهریزی واقعگرایانه ظرفیت پشتیبانی میکند.در خشک کردن روکش تختهچندلایی، «خروجی مورد نیاز» معمولاً بهعنوان متغیر اصلی عمل میکند. پس از تعیین این مورد، سیستم خشککن روکش میتواند بهطور مناسب اندازهگذاری شود.
بنابراین، یک خشککن روکش کمهزینه اغلب بر اساس توانایی پیکربندی گرمایشیاش در برآورده کردن خروجی برنامهریزیشده بدون مصرف گرمای بیشازحد یا ایجاد گلوگاه در بالادست قضاوت میشود.
خنکسازی و تخلیه: پرداختن به خطرات نیروی کار و رطوبت
خنکسازی جنبهای غیرقابلاجتناب در بسیاری از فرآیندهای پیوسته است؛ این امر تضمین میکند که روکش خشکشده در وضعیت قابلاستفاده خارج شود. دستگاه خشککن عمودی روکش بهوضوح بخشهای تغذیه، گرمایش، خنکسازی و تخلیه را مشخص میکند.1این تقسیمبندی شفاف، فرآیند تخصیص مسئولیتها و برآورد نیروی انسانی را برای تیمهای تأمین ساده میکند.
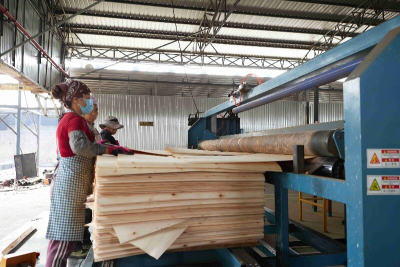
نیازهای نیروی کار برای پیکربندیهای عمودی نیز مستند شده است. دستگاه خشککن روکش عمودی مشخص میکند ۲ کارگر در هر شیفت.1پیکربندی عمودی دیگری برای روکش تخته چندلا (FBH30-20) نیاز دارد به ۳ کارگر، با ذکر این نکته که اپراتور مشعل میتواند وظایف همزمان مانند رانندگی لیفتراک را نیز انجام دهد.2
نکته مهم این است که نیروی کار یک مؤلفه قابل اندازهگیری در مدل هزینه سیستم خشککن روکش است. یک دستگاه خشککن روکش که روی کاغذ ارزان به نظر میرسد، میتواند به سرعت پرهزینه شود اگر تخلیه نیاز به جابهجایی دستی اضافی داشته باشد یا اگر تعداد کارکنان با برنامهریزی شیفت هماهنگ نباشد.
تعریف «خشککن روکش کمهزینه»
خشککن عمودی با چندین گزاره مرتبط با هزینه همراه است که خریداران میتوانند از آنها بهعنوان معیار ارزیابی استفاده کنند:
هزینه خشک کردن آن کمتر از ۸ دلار بر مترمکعباست، که بهعنوان ۳۰ تا ۶۰ درصد هزینه خشککردن سایر خشککنها.1
هزینه ماشین بهعنوان پایین توصیف میشود، که به استانداردسازی و تولید ماژولاراز قطعات آن، که اتلاف مواد خام و کمکی را کاهش میدهد و کارایی را افزایش میدهد.1
این اظهارات زمانی بیشترین سودمندی را دارند که به جریان کلی تولید متصل شوند:
ظرفیت بارگیری:روش تخته چندلای عمودی ظرفیت بارگیری را افزایش میدهد به میزان ۳۰–۸۰٪.2
ردپا:فقط اشغال میکند دو سوماز مساحت یک خشککن غلتکی.3
نیروی کار:مستند شده به عنوان ۲ کارگر در هر شیفتبرای دستگاه خشککن ورقه عمودی،1با پیکربندی عمودی دیگری که نیاز دارد ۳ کارگر.2
تناسب کاربرد:برای آن ایدهآل استابتدا برش دهید سپس خشک کنیدفرآیندها و روکشهای ضخیم، و مناسب جایی که الزامات صافی سطح پایین است.1
این ترکیب جامع، یک «خشککن روکش کمهزینه» را از یک عبارت تبلیغاتی صرف به یک پیشنهاد خرید قابلراستیآزمایی تبدیل میکند.
گزینههای عمودی، غلتکی و مشبک: درک نقشهای منحصربهفرد آنها
در خشککردن روکش تختهچندلا، قابلاعتمادترین مقایسه بر «تناسب با روکش و فرآیند» استوار است، نه صرفاً تعیین اینکه کدام دسته از خشککن «بهترین» است. توضیحات محصول نقش هر یک را بهروشنی مشخص میکند:
عمودی (متمرکز بر مغزی): خشککن عمودی روکش برای صفحه مغزی، سطح جزئی و صفحه زیرین طراحی شده است. برای فرآیندهای ابتدا برش سپس خشککردن مناسب است، بهویژه برای روکشهای ضخیم، و برای روکشهایی با نیاز کم به صافی سطح خوب عمل میکند.1
غلتکی (محدوده ضخامت گسترده): یک دستگاه خشککن روکش چوبی ۴۰ متری دوطبقه (مدل GTH30-40) دارای عرض کار 3 متر است، روکشهایی با ضخامت ۰٫۶–۸ میلیمتر را خشک میکند و ظرفیتی معادل ۲٫۵ متر مکعب در ساعت (۵۵–۶۵ مترمکعب در روز) ارائه میدهد.4 این دستگاه شامل یک ورودی، منطقه خشککن، منطقه خنککن و خروجی، و میتوان آن را بر اساس ظرفیت تولید، فرآیند و فضا سفارشیسازی کرد.
مش (روکش بسیار نازک): سیستمهای خشککن روکش بهطور ویژه برای خشک کردن روکش بسیار نازک طراحی شدهاند، معمولاً در محدوده۰٫۲–۱٫۲ میلیمترمحدوده ضخامت. این خشککنهای توری همچنین شامل بخشهای تغذیه، گرمایش، خنکسازی و تخلیه هستند.5
| آنچه خریداران تأیید میکنند | خشککن عمودی روکش | دستگاه خشککن غلتکی روکش چوب (نمونه) | خشککن روکش توری |
|---|---|---|---|
| کاربرد هدف روکش | صفحه مغزی / سطح جزئی / صفحه زیرین | خشک کردن روکش در خط تخته چندلا | روکش رویی |
| تمرکز بر ضخامت | بهویژه روکشهای ضخیم | 0.6–8 میلیمتر | ۰.۲–۱.۲ میلیمتر |
| قاببندی فرآیند | ابتدا برش سپس خشککردن | پیوسته؛ ورودی–خشککردن–خنککردن–خروجی | پیوسته؛ تغذیه–گرمکردن–خنککردن–تخلیه |
| انتظارات صافی سطح | مناسب برای الزامات صافی سطح پایین | در توصیف ذکرشده مشخص نشده است | تخت بدون تابخوردگی یا موجدار شدن انتها |
| لنگر هزینه (اعلامشده) | کمتر از ۸ دلار بر مترمکعب هزینه خشککردن کامپوزیت | در توضیحات ذکرشده بیان نشده است | در توضیحات ذکرشده بیان نشده است |
این نوع جدول مقایسهای بحث سیستم خشککن روکش را به معیارهای خرید که میتوان آنها را مستقیماً با اهداف تولید راستیآزمایی کرد، گره میزند.
چکلیست خرید برای خطوط برشاول-سپس-خشککردن روکش ضخیم
پیش از نهاییسازی انتخاب دستگاه خشککن روکش چوبی، خریداران معمولاً درخواست بررسی در سطح سیستم را دارند که الزامات تولید روزانه را به چیدمان کارخانه و نیروی انسانی مرتبط میکند. برای خشک کردن روکش ضخیم با رویکرد ابتدا برش سپس خشک کردن، مراحل کلیدی اعتبارسنجی معمولاً شامل موارد زیر است:
نوع روکش را تأیید کنیدو اینکه آیا پذیرش الزامات صافی کم قابل قبول است.
کل مسیر تولید را ترسیم کنیددر سراسر تغذیه، گرمایش، خنکسازی و تخلیه.
منبع حرارتی مشخصشده را تأیید کنیدو استراتژی پیکربندی کلی (شامل طول دستگاه متناسب با خروجی).
نیروی کار در هر شیفت را تخمین بزنیدبا استفاده از ارقام مستند نیروی انسانی برای پیکربندی انتخابشده.
مقایسه ردپا و تراکم بارگیریدر کنار هزینه عملیاتی هدف.
با تکمیل این بررسیها، «خشککن روکش کمهزینه» به یک نتیجه قابل اندازهگیری از کل سیستم خشککن روکش تبدیل میشود، نه صرفاً یک قلم در پیشفاکتور.
پرسشهای متداول
یک خشککن عمودی روکش معمولاً چه چیزهایی را در فرآیند مستند خود شامل میشود؟
از چهار بخش اصلی تشکیل شده است: ناحیه تغذیه، ناحیه گرمایش، ناحیه خنککننده و ناحیه تخلیه.
آیا خشککن ورقهای عمودی برای خشک کردن ورقههای ضخیم طراحی شده است؟
بله. این دستگاه بهصراحت برای فرآیند تولید برش اول و سپس خشک کردن مناسب است، بهویژه برای خشک کردن روکشهای ضخیم.
آیا میتوان از خشککن ورقهای عمودی زمانی که الزامات صافی سطح سختگیرانه است استفاده کرد؟
این دستگاه بهعنوان مناسب برای ورقههایی با نیازهای کم به تخت بودن.
برای دستگاه خشککن ورقهای عمودی، چند کارگر در هر شیفت مشخص شده است؟
مستندات دستگاه خشککن ورقهای عمودی مشخص میکند ۲ کارگر در هر شیفت.
برای دستگاه خشککن ورقهای عمودی چه منبع حرارتی مشخص شده است؟
این دستگاه از اجاق هوای گرم ۹۰۰٬۰۰۰ کیلوکالری بهعنوان منبع حرارتی خود استفاده میکند.
طول دستگاه خشککن ورقه چوب عمودی چگونه تعیین میشود؟
طول آن بر اساس ظرفیت تولید مورد نیاز تعیین میشود و میتوان آن را مطابق با الزامات پروژه مشتری بهصورت سفارشی طراحی کرد.
چه محدوده ضخامت ورقه چوب برای دستگاه خشککن ورقه چوب غلتکی ۴۰ متری دو طبقه مشخص شده است؟
مشخصات محدوده ضخامت روکش را بین ۰٫۶–۸ میلیمتر.
خشککن توری صورت برای چه ضخامت روکشی طراحی شده است؟
این دستگاه برای روکش صورت بسیار نازک طراحی شده است، معمولاً بین ۰٫۲–۱٫۲ میلیمتر.