
استفاده از نیروی کار بیش از حد برای دستگاه خشککن روکش چوبی خود در خطوط چند شیفتی را متوقف کنید
برنامهریزی نیروی انسانی در خشککردن روکش چوب اغلب به عنوان «پرسش تعداد نفرات» تلقی میشود: چند نفر برای تغذیه و دریافت ورقها لازم است. در عمل، پرسش بهتر هزینه به ازای خروجی است: چند کارگر در هر شیفت برای روان نگه داشتن یک سیستم خشککن روکش چوب لازم است، و آن شیفت واقعاً چند متر مکعب ورقه خشکشده تولید میکند.

اینجاست که تغذیه و تخلیه خودکار اهمیت پیدا میکند—اما تنها زمانی که همراه با زمانبندی شیفتها و پیکربندی انتخابشده خشککن ارزیابی شود. مشخصات منتشرشده از Shine Machinery (Shandong Shine Machinery Co., Ltd) نشان میدهد چگونه یک دستگاه خشککن روکش مدرن خودکار میتواند جابهجایی دستی تکراری را کاهش دهد، ریتم تغذیه را تثبیت کند، و نیروی انسانی را در یک، دو، یا سه شیفت قابلپیشبینیتر سازد.
چرا تصمیمهای خودکارسازی وقتی شیفتها نادیده گرفته میشوند شکست میخورند
یک کارخانه میتواند جابهجایی خودکار را نصب کند و همچنان احساس کند که نیروی انسانی بیش از حد دارد، اگر برنامه شیفت با خروجی، اهداف رطوبت یا تعادل خط هماهنگ نباشد. دلیلش ساده است: «صرفهجویی» نیروی انسانی ناشی از اتوماسیون تنها زمانی نمایان میشود که ظرفیت عبوری خشککن، پایداری تغذیه و گردش کار دریافت پاییندستی برای کل شیفت همراستا باشند.
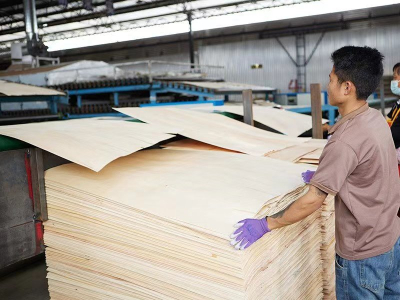
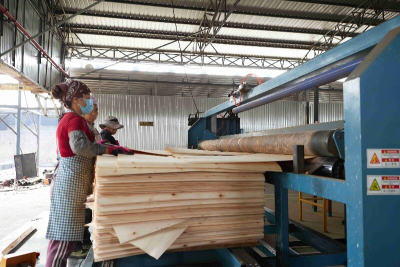
در یک خشک کردن روکش معمولی، جابهجایی دستی نیروی کار را در دو نقطه متمرکز میکند: (۱) قرار دادن دقیق روکش خام در ورودی خشککن و (۲) جمعآوری، دستهبندی یا انتقال روکش خشکشده در خروجی. اتوماسیون عمدتاً حرکتهای تکراری و تغییرپذیری همراستایی را در این نقاط کاهش میدهد، که میتواند به حفظ آهنگ ثابت و کاهش توقفهایی کمک کند که بیصدا زمان نیروی کار را میبلعند.
برای خریدارانی که یک خشککن عمودی روکشبا یک خط نوع غلتکی—یا در حال بررسی یک خشککن روکش چوب کمهزینه—عملیترین روش ارزیابی این است که نیروی کار به ازای هر شیفت محاسبه شود و سپس بر اساس خروجی شیفت نرمالسازی گردد.
تغذیه و تخلیه خودکار بهعنوان تثبیتکننده نیروی کار
یک گزینه منتشرشده عبارت است از سیستم بارگیری خودکار. توضیحات محصول آن بر یکنواختی تغذیه و کاهش وابستگی به قراردهی دستی تمرکز دارد—دو عاملی که بهشدت بر نیروی انسانی در دنیای واقعی تأثیر میگذارند، بهویژه در چندین شیفت.
نکات کلیدی منتشرشده عبارتاند از:
زمان عملکرد:حدود ۲.۵ تا ۳ ثانیه در هر بار, از برداشتن روکش چوب سبز تا تخلیه روی سکوی تغذیه.
سازوکار تغذیه: دمنده هوا، نه مکش خلأ.
سازگاری:قابل نصب باخشککنهای غلتکی ۲ طبقه، ۳ طبقه و ۴ طبقهاست.
مزیت فرآیندی:به کاهش انحراف در قرارگیری روکش کمک میکند، از عملکرد روان پشتیبانی مینماید و از گیرکردن احتمالی روکش جلوگیری میکند.
عدد ۲.۵ تا ۳ ثانیه را بهتر است بهعنوان ریتم جابهجایی در نقطه ورودی تفسیر کرد، نه زمان کامل خشکشدن. برای برنامهریزی شیفت، این موضوع اهمیت دارد زیرا تغذیه پایدار «تأخیرهای خرد» را کاهش میدهد که اغلب به نیروی اضافی فقط برای روان نگهداشتن ورودی نیاز دارند.

نگاه کردن به اتوماسیون از این منظر، بحث را به جای زبان بازاریابی، بر عملیات استوار نگه میدارد. دستگاهی که بهطور پیوسته کار میکند، بهطور خودکار تمام نیازهای نیروی کار را حذف نمیکند، اما میتواند تقاضا برای نیروی کار را از شیفت به شیفت پایدارتر کند و خطر استفاده ناکافی از ظرفیت نصبشده را کاهش دهد.
خطوط غلتکی برای خشک کردن روکش تخته چندلا و خروجی پیوسته
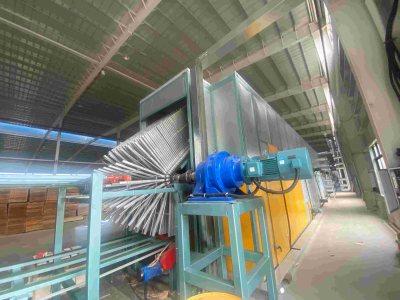
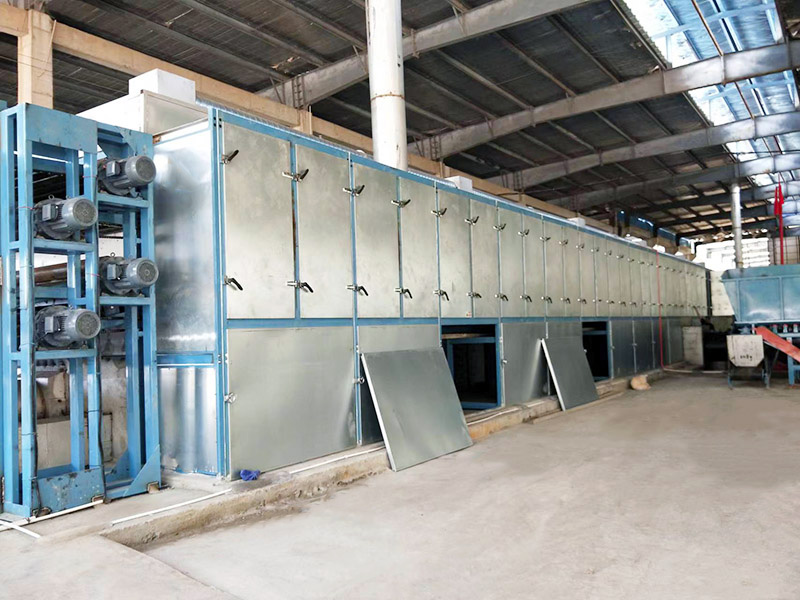
برای توان عملیاتی بالاتر و پیوسته خشککردن روکش چوب، شرکت شاین ماشینری سیستمهای مبتنی بر غلتک را توصیف میکند که بخشهای خشککن را با انتقال قابل کنترل ترکیب میکنند.
راخشک کن روکش غلتکی (پیکربندی چهارلایه، ۳۶ متری) فهرست میکند:
بهرهوری: ۴.۶ تا ۵ متر مکعب در ساعت
هزینه جامع: 6-12 USD/m³
محدوده ضخامت روکش: 0.8-8 میلی متر
همین توصیف محصول، بخشهای معمول خشککن را نیز شرح میدهد—ورودی، منطقه خشککن، منطقه خنککن و خروجی—و اشاره میکند که اندازه میتواند بر اساس ظرفیت تولید، فرآیند و فضا، از جمله ترتیبات جهت تغذیه و دریافت، سفارشیسازی شود.
از دیدگاه نیروی کار، خریداران عموماً یک نوع غلتکی را ارزیابی میکنند دستگاه خشککن روکش مدرن برای اینکه چگونه از یک ریتم پیوسته و تکرارپذیر در کل شیفت پشتیبانی میکند. هنگامی که تغذیه و تخلیه خودکار در طراحی خط گنجانده شود، نیروی کار اغلب از بلند کردن و تراز کردن مداوم به سمت پایش، آمادهسازی و بررسیهای کیفیت هدایت میشود.
خطوط خشککن ورقهای عمودی برای اهداف کمتر نیروی انسانی
جایی که نیروی انسانی محدودیت اصلی است—یا جایی که چیدمان فشرده ترجیح داده میشود—پیکربندیهای عمودی اغلب در فهرست کوتاه قرار میگیرند.
در صفحات محصولات Shine Machinery، راهحلهای عمودی همراه با نیازهای نیروی کار منتشرشده برای پیکربندیهای مشخص ارائه میشوند:
راورقهای چندلایی عمودی مدل FBH30-20 فهرست میکند ظرفیت ۱٫۲–۱٫۵ متر مکعب در ساعت،توان کل ۳۶٫۳ کیلووات، اندازه 20 × 7 × 4 متر، ونیروی کار: ۳ کارگر، با این یادداشت که اپراتور مشعل میتواند همزمان با سایر وظایف مانند کار با لیفتراک نیز کار کند.
توضیحات یک دستگاه خشککن روکش هسته عمودی دیگر از نوع تونلی بیان میدارد که این تجهیزات به ۲ کارگر در هر شیفت نیاز دارد، و چیدمان را بهصورت مناطق تغذیه، گرمایش، خنکسازی و تخلیه توصیف میکند.
هنگام مقایسه یک خشککن عمودی روکشتا گزینههای غلتکی، تیمهای تأمین معمولاً این تعداد کارگر را با برنامه شیفت خود نگاشت میکنند و سپس بررسی میکنند که آیا ظرفیت ساعتی با نیازهای بالادستی پوستکنی و پاییندستی چیدمان کارخانه همراستا است یا خیر.
گزینههای خشککن روکش کمهزینه و آنچه باید بررسی شود
یکخشککن روکش چوب کمهزینهمعمولاً برای سرمایهگذاری ورودی و توان عملیاتی پایه ارزیابی میشود، اما خریداران هنوز باید تأیید کنند که آیا فرضهای نیروی کار و انرژی با واقعیت کارخانه سازگار است یا خیر.
رادستگاه خشککن روکش کمهزینهبهعنوان یک خشککن روکش غلتکی با این مشخصات توصیف میشود:
عرض کار: ۳ متر
ضخامت روکش: 0.8-8 میلی متر
طول ناحیه گرمایش: ۳۲ متر
ظرفیت خشککن: ۵۰–۶۰ متر مکعب در روز
منبع حرارت: مشعل زیست توده، با سایر گزینههای موجود
برای برنامهریزی نیروی کار، مرحله ضروری راستیآزمایی این است که تأیید شود تغذیه و دریافت در چیدمان کامل خط چگونه انجام میشود، و در هر شیفت زمانی که خشککن بهطور پیوسته با ظرفیت روزانه موردنظر کار میکند، چند اپراتور لازم است.
محاسبه مبتنی بر شیفت که اتوماسیون را صادق نگه میدارد
برای مقایسه منصفانه اتوماسیون در چیدمانهای مختلف سیستم خشککن روکش چوب، بسیاری از خریداران از یک نرمالسازی ساده استفاده میکنند: هزینه نیروی کار به ازای هر متر مکعب خروجی خشکشده.
فرمولهای اصلی
هزینه نیروی کار به ازای هر متر مکعب = کل هزینه نیروی کار در هر شیفت ÷ خروجی روکش خشکشده در هر شیفت
هزینه روزانه نیروی کار = کارگران در هر شیفت × تعداد شیفتها × هزینه نیروی کار به ازای هر کارگر در هر شیفت
این فرمولها نیازی به فرض درباره سطح دستمزد خاصی ندارند؛ آنها با اعداد خود کارخانه کار میکنند. آنچه مهم است این است که خروجی برای هر گزینه بر مبنای یکسانی اندازهگیری شود—روکش خشکشده واقعی که تحت الزام رطوبت هدف از خشککن خارج میشود.
مثال محاسبهشده با استفاده از خروجی منتشرشده
برای دستگاه خشککن مغزی تخته سهلایی مدل GTH30-36، مشخصات منتشرشده شامل:
عرشه: ۴
عرض کار: ۳.۰ متر
ظرفیت خشککن: ۱۱۰ متر مکعب در روز
ضخامت روکش: 0.6–8 میلیمتر
روکش تازه تا حدود: ۸–۱۰٪ رطوبت
سرعت انتقال روکش: ۵–۲۲ متر بر دقیقه
توان کل: ۲۲۱٫۵ کیلووات
با استفاده از فرمولهای بالا، خریدار میتواند سطح نیروی انسانی انتخابشده کارخانه را برای کل چیدمان عملیاتی — تغذیه ورودی، خروجی، مشعل یا منبع حرارت، و نظارت — در نظر بگیرد و سپس هزینه نیروی کار را بر خروجی خشکشده تخصیصیافته به آن شیفت تقسیم کند. این رویکرد از یک اشتباه رایج جلوگیری میکند: در نظر گرفتن «تغذیه و تخلیه خودکار» بهعنوان درصد ثابتی از کاهش نیروی کار، بهجای چیزی که باید با خروجی هماهنگ شود.
هزینه نیروی کار در هر مترمکعب = کل هزینه نیروی کار در هر شیفت ÷ خروجی روکش خشکشده در هر شیفت
هنگام انتخاب دستگاه خشککن روکش چه چیزی را مقایسه کنیم
وقتی تیمهای تدارکات فهرست کوتاهی از یک دستگاه خشککن روکش مدرن برای خشککردن روکش چوب، بررسیهای زیر به همراستا نگهداشتن نیروی کار و ظرفیت بدون تکیه بر فرضها کمک میکنند:
خروجی هدف:ظرفیت ساعتی (m³/h) یا روزانه (m³/day) را با تقاضای تولید مقایسه کنید.
محدوده ضخامت روکش:سازگاری را تأیید کنید، برای مثال 0.6–8 میلیمتریا0.8-8 میلی متربسته به مدل.
اهداف رطوبت:رطوبت ورودی روکش و الزامات رطوبت نهایی را با پیکربندی خشککن انتخابشده همراستا کنید.
پیکربندی جابهجایی:بررسی کنید که آیا بارگیری خودکار، تغذیه ورودی خودکار و تخلیه خروجی خودکار گنجانده شدهاند و با طبقات انتخابشده سازگار هستند.
تخصیص نیروی کار بر اساس شیفت:تأیید کنید که چه کسی در هر شیفت به تغذیه، دریافت و بهرهبرداری از منبع حرارتی اختصاص یافته است.
فضا و چیدمان کارگاه:چیدمانهای غلتک افقی را در صورت لزوم با گزینههای عمودی فشرده مقایسه کنید.
برای خریدارانی که در سراسر جهان با عباراتی مانند تولید کننده خشک کن روکش چینیاتامین کننده خشک کن روکش چینجستوجو میکنند، عامل تمایز عملی اغلب یک ادعای تبلیغاتی نیست، بلکه این است که تأمینکننده چقدر میتواند پیکربندی، نیروی انسانی و خروجی را بهوضوح در قالب یک برنامه شیفتی ترسیم کند که کارخانه بتواند روز پس از روز آن را اجرا کند.
پرسشهای متداول
آیا تغذیه خودکار همیشه تعداد کارگران در هر شیفت را کاهش میدهد؟
بارگیری خودکار میتواند انحراف در قرارگیری روکش را کاهش دهد و به روانشدن روکشها در خشککن کمک کند و از گیرکردن احتمالی جلوگیری نماید. برنامه نهایی کارگران در هر شیفت به پیکربندی کامل خط و نحوه چیدمان تغذیه و دریافت بستگی دارد.
زمان اعلامشده عمل بارگیری برای سیستم بارگیری خودکار ماشینآلات شاین چقدر است؟
زمان اعلامشده عمل — از برداشتن روکش سبز تا تخلیه روی سکوی تغذیه — حدود ۲.۵ تا ۳ ثانیه در هر بار.
ظرفیت و محدوده هزینه اعلامشده برای خشککن غلتکی چهارلایه ۳۶ متری چقدر است؟
بهرهوری فهرستشده ۴.۶ تا ۵ متر مکعب در ساعت است، و هزینه جامع اعلامشده 6-12 USD/m³.
چند کارگر برای پیکربندی عمودی FBH30-20 فهرست شده است؟
پیکربندی عمودی روکش تختهسهلایی FBH30-20 فهرست میکند ۳ کارگر.
آیا پیکربندی عمودی وجود دارد که کارگران کمتری در هر شیفت فهرست کند؟
توضیحات دستگاه خشککن ورقهی هستهی عمودی از نوع تونلی بیان میکند که تجهیزات به ۲ کارگر در هر شیفت نیاز دارد.
سادهترین راه برای مقایسه نیروی کار میان گزینههای خشککردن ورقه چیست؟
از هزینه نیروی کار به ازای هر متر مکعب = کل هزینه نیروی کار در هر شیفت ÷ خروجی ورقه خشکشده در هر شیفت استفاده کنید، و طول شیفت و مبنای خروجی یکسانی را برای هر گزینه اعمال نمایید.